


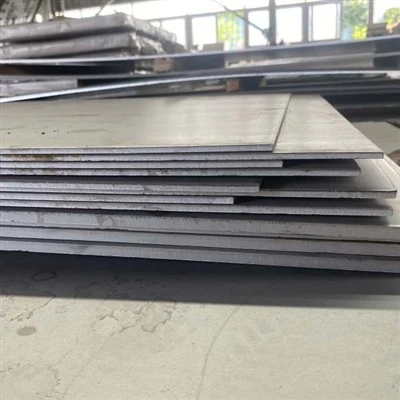
ASTM B424 ploča od legure 825
1. Ocjene materijala: Incoloy 825, UNS N08825, W.NR. 2.4858
2. Širina: 3,2 ~ 1500 mm ili prema vašim zahtjevima
3. Debljina: 0,2 ~ 50 mm ili prema vašim zahtjevima
4. Duljina: 0~12m ili prema vašim zahtjevima
ASTM B424 legura 825je li ploča koju kemijska tvornica kupuje kada je usluga mokra sumporna kiselina, fosforna kiselina ili procesna voda koja sadrži kloride, a proračun se neće rastegnuti na superleguru koja sadrži molibden. To nije legura s visokim sadržajem nikla u smislu da su 625 ili C-276 legure s visokim sadržajem nikla. Njegov sadržaj nikla je između 38 i 46 posto, njegov sadržaj željeza je najmanje 22 posto, a njegova otpornost na koroziju dolazi od pažljivo uravnotežene kombinacije kroma, molibdena, bakra i titana, a ne samo od nikla.
ASTM B424 je specifikacija koja upravlja ovim proizvodom u obliku ploča, listova i traka, a razumijevanje onoga što ta specifikacija radi, a što ne kontrolira je razlika između ploče koja ima učinak petnaest godina i ploče koja radi nakon osamnaest mjeseci.
Što ploča zapravo jest
Kemijski sastav UNS N08825 najbolje se očitava kao austenitna legura nikal-željezo-krom s namjernim dodacima molibdena, bakra i titana. To čitanje je važno jer objašnjava cjenovnu poziciju proizvoda: 825 stoji iznad 904L i znatno ispod 625 po cijeni, a tu poziciju zaslužuje rješavanjem određene skupine problema s korozijom, a ne time što je univerzalno superioran.
| Element | ASTM B424 granica, % | Tipična vrijednost mlina, % | Ono što kontrolira |
| Ni | 38.0 – 46.0 | 40.0 | Otpornost na kloridno naprezanje-korozijsko pucanje, otpornost na redukcijske kiseline |
| Kr | 19.5 – 23.5 | 21.0 | Stvaranje pasivnog filma, otpornost na oksidirajuće kiseline |
| Fe | 22.0 min | 28.0 | Bilanca troškova; stabilizator austenita |
| Mo | 2.5 – 3.5 | 3.0 | Otpornost na rupičastu i pukotinsku koroziju u kloridima |
| Cu | 1.5 – 3.0 | 2.0 | Otpornost na sumpornu i fosfornu kiselinu |
| Ti | 0.6 – 1.2 | 0.9 | Stabilizacija protiv interkristalne korozije nakon zavarivanja |
| C | 0.05 max | 0.02 | Kontrola taloženja karbida |
| Mn | 1.0 max | 0.50 | Deoksidacija |
| Si | 0.5 max | 0.25 | Deoksidacija |
| S | 0.03 max | 0.002 | Vruća obradivost i čvrstoća zavara |
| Al | 0.2 max | 0.15 | Deoksidacija |
Dva broja na toj tablici često se pogrešno čitaju na šalteru za nabavu. Prvi je raspon nikla: minimalno 38 posto nije tiskarska pogreška. Legura 825 je legura na bazi željeza prema bilo kojoj metalurškoj definiciji, a kupci koji pretpostavljaju da viši broj nikla automatski kupuje veću otpornost na koroziju na kraju plaćaju krivi stupanj. Drugi je titan: minimalno 0,6 posto stvarni je zahtjev, a potvrda tvornice koja pokazuje 0,4 posto titana nije usklađena ploča bez obzira koliko dobro izgledaju brojevi kroma i molibdena.

Zašto su titan i bakar upisani u specifikaciju
Titan i bakar dva su elementa koji odvajaju 825 od generičkog austenitnog nehrđajućeg čelika s visokim udjelom molibdena, a svaki od njih rješava drugačiji problem.
Titan s 0,6 do 1,2 posto djeluje kao stabilizator. Tijekom zavarivanja ili tijekom produljenog izlaganja u opsegu od 540 do 760 stupnjeva, kromovi karbidi bi se inače taložili duž granica zrna i ostavili zonu osiromašenu kromom neposredno uz njih. Tu osiromašenu zonu napada interkristalna korozija.
Titan ima jači afinitet prema ugljiku nego krom, pa umjesto toga stvara titanijeve karbide, a krom ostaje tamo gdje mu je mjesto. Ovo je ista logika koja čini tip 321 otpornim na osjetljivost, primijenjena ovdje na bazu nikal-željezo.
Ploča namijenjena za zavarenu posudu u radu sa sumpornom kiselinom bez toplinske obrade nakon zavarivanja u potpunosti ovisi o ponašanju dodatka titana kako je projektirano.
Bakar s 1,5 do 3,0 posto je element sumporne kiseline. U reducirajućim kiselim sredinama, bakar potiče stvaranje zaštitnog sloja bogatog bakrom na površini koji proširuje pasivni raspon legure. Praktična posljedica je da 825 podnosi koncentracije sumporne kiseline i temperature koje bi za nekoliko mjeseci ogoljele ploču od 316L. Kompromis je jednako stvaran: bakar je štetan u oksidirajućim kiselinama iu nekim sredinama s amonijakom, zbog čega 825 nije rješenje za uslugu dušične kiseline, bez obzira koliko cijena izgledala privlačno.
Molibden u količini od 2,5 do 3,5 posto obavlja posao koji radi u svakoj austenitnoj slitini: stabilizira pasivni film protiv napada klorida i povećava otpornost na rupičastu i pukotinsku koroziju. Tri posto je umjereni dodatak. Dovoljno je za slanu vodu za hlađenje i umjerene procesne struje klorida; nije dovoljno za koncentriranu salamuru na povišenoj temperaturi, gdje pripada 625 ili super duplex klasa.
Mehanička svojstva: što B424 zapravo jamči
Mehanički zahtjevi u ASTM B424 su skromni i to je namjerno. Legura 825 nije nosiva konstrukcijska legura; to je korozijska barijera koja nosi pritisak. Specifikacija postavlja podove koje će svaka pravilno žarena ploča proći s velikom marginom, što znači da vam brojevi mlinskih certifikata ne govore gotovo ništa o kvaliteti. Ono što je puno važnije uvjeti toplinske obrade i rezultati ispitivanja korozije.
| Vlasništvo | B424 minimalno, žareno | Tipičan rezultat mlina |
| Vlačna čvrstoća | 586 MPa (85 ksi) | 620 – 760 MPa |
| Granica tečenja, 0,2 % ofset | 241 MPa (35 ksi) | 280 – 400 MPa |
| Istezanje u 50 mm | 30 % | 40 – 50 % |
| Tvrdoća | Nije navedeno za ploču | Obično ispod 200 HB |
Čitajte te podove kao provjeru ispravnosti, a ne kao pečat kvalitete. Ploča koja prijavljuje 600 MPa rastezanja i 300 MPa popuštanja je normalna. Ploča koja prijavljuje vlačnu čvrstoću od 850 MPa vjerojatno je hladno obrađena i treba je ispitati, jer je hladna obrada u leguri otpornoj na koroziju sklonost koroziji naprezanja, a ne nadogradnja.
Čvrstoća na povišenoj temperaturi nije razlog za kupnju 825. Iznad otprilike 550 stupnjeva legura brzo gubi čvrstoću i otpornost na oksidaciju postaje ograničavajući faktor, a ne puzanje. Za unutarnje dijelove peći, ploča od 800H ili 600 točan je odgovor. Legura 825 pripada mokrom, toplom pojasu procesa, a ne vrućem kraju.
Fizička svojstva koja utječu na dizajn
| Vlasništvo | Vrijednost |
| Gustoća | 8,14 g/cm³ (0,294 lb/in³) |
| Raspon topljenja | 1370 – 1400 stupnjeva |
| Magnetski odgovor | Nemagnetski u žarenom stanju |
| Kristalna struktura | Čelično centrirani kubični austenit, jednofazni |
Brojku gustoće vrijedi uzeti u svaku procjenu jer se razlikuje od raspona od 7,85 do 7,93 g/cm³ nehrđajućih ploča serije 300 na koje su procjenitelji navikli. Ploča od 6 mm i dimenzija 1.500 × 3.000 mm teži otprilike 220 kg u 825 naspram otprilike 212 kg u 316L. Na snopu posuda ta je razlika mala; na pločama teškim tvorevinama pojavljuje se u planiranju tereta i dizanja. Toplinska ekspanzija i toplinska vodljivost nisu objavljeni na jednoj mjerodavnoj brojci u tablicama s podacima mlina, pa tražite od mlina vrijednosti koje stoje iza vlastitih projektnih podataka umjesto da pretpostavljate brojku od nehrđajućeg čelika.
Linija od 4,76 mm: ploča, list ili traka
ASTM B424 pokriva ploču, lim i traku u jednom dokumentu, a granica između ploče i lista povučena je na 4,76 mm (0,188 in). Ta linija nije kozmetička. Mijenja dopuštenu toleranciju debljine, mijenja zahtjev za ravnost, a na mnogim narudžbenicama mijenja koji će mlin uopće ponuditi ponudu.
Kupac koji je za narudžbu B424 naveo "list 6 mm" napisao je kontradiktornu uputu. Šest milimetara je ploča pod B424, a tvornica će ili ponuditi ploču i ispraviti dokumentaciju, ili ponuditi toleranciju na listu koju će inspektor kasnije odbiti. Ista linija pojavljuje se u B168 za Inconel familiju ploča i u B127 za Monel 400, zbog čega iskusni kupci jednostavno navedu debljinu i prepuste mlinu da primijeni ispravnu tablicu.
Raspon debljine i veličine prema isporuci
| Parametar | Tipičan raspon opskrbe |
| Debljina | 3 mm do 60 mm u ploči; tanji materijal koji se isporučuje kao ploča |
| Širina | 1000 / 1219 / 1500 / 2000 mm |
| Duljina | 2.000 / 2.438 / 3.000 / 6.000 mm ili izrezano prema crtežu |
| Površinski | Vruće valjani, žareni i kiseljeni; uklonjen kamenac; ili 2B završiti na listu |
| Rub | Rezano ili plazma/strojno za teške dijelove |
Teški lim debljine iznad oko 25 mm obično se isporučuje drugačijim putem nego laki lim: može stići vruće valjan i žaren, ali ne dekapiran, s površinom od ljuske koja se mora ukloniti prije nego što se može ocijeniti barijera protiv korozije. Ako vaš postupak inspekcije pretpostavlja dekapiranu površinu, upišite to u narudžbu umjesto da je otkrijete na prijemu robe.
Toplinska obrada: 940 stupnjeva, i zašto je brzina hlađenja važna
Tipično žarenje za mlin za leguru 825 je 940 stupnjeva (1725 stupnjeva F) nakon čega slijedi brzo hlađenje, obično gašenje u vodi za ploče i prisilni zrak ili voda za tanke ploče. Svrha je dvostruka: otopiti sve karbide koji su nastali tijekom vrućeg valjanja i proizvesti potpuno rekristalizirani austenit bez naprezanja.
Brzina hlađenja ima veću težinu nego što većina kupovnih specifikacija priznaje. Polagano hlađenje u rasponu od 540 do 760 stupnjeva daje kromovim karbidima vremena da se talože na granicama zrna, a rezultirajuća osjetljiva struktura neće proći test interkristalne korozije iako su vlačna svojstva udobna iznad dna B424. Ploča može zadovoljiti sve mehaničke zahtjeve u certifikatu i još uvijek biti neupotrebljiva u sumpornoj kiselini jer se hladila na sporom dimnjaku.
Ovo je praktičan razlog za kupnju od mlina koji izvještava o stvarnom ciklusu žarenja i mediju za gašenje, a ne samo o "otopljenom žarenju". To je također razlog za izbjegavanje terenskih tretmana za ublažavanje stresa u tom senzibilizirajućem pojasu osim ako je postupak kvalificiran: dodavanjem titana kupuje se tolerancija, a ne imunitet.
Ponašanje pri koroziji: iskrena karta
Svaka podatkovna tablica legure navodi uspjehe. Ova tablica navodi granice, jer to je ono što odlučuje hoće li ploča još uvijek biti u upotrebi nakon pet godina.
| Uslužno okruženje | 825 izvedba ploče | Komentar |
| Sumporna kiselina, umjerena koncentracija, sobna do umjerena temperatura | Dobro do izvrsno | Dodatak bakra je razlog; ovo je domaći teren legure |
| Sumporna kiselina s prisutnim oksidirajućim vrstama | Dobro | Oksidatori pomažu pasivizaciju; i dalje potvrditi prema krivulji specifične koncentracije |
| Fosforna kiselina, uključujući kiselinu dobivenu mokrim postupkom s nečistoćama | Dobro | Čest u postrojenjima za proizvodnju gnojiva i fosforne kiseline |
| Morska voda, teče | Dobro | Koristi se za ploče izmjenjivača topline i cijevi; pukotine zahtijevaju pozornost |
| Kloridno naprezanje-korozijsko pucanje, općenito | Dobro | Pod od 38 posto nikla je ono što kupuje ovaj otpor |
| Dušična kiselina i jako oksidirajuće kiseline | Nije prikladno | Sadržaj kroma je prenizak; 825 je pogrešna obitelj ovdje |
| Koncentrirano kaustično | Legura 600 ili nikal 200 spadaju u kaustične isparivače | |
| Fluorovodična kiselina | Nije prikladno | Zahtijeva Monel 400 ili namjenski nikal-bakar |
| Koncentrirana slana otopina na povišenoj temperaturi | Marginalni | Tri posto molibdena nije dovoljno; prijeđite na 625 ili super duplex |
Pojedinačna najskuplja pogreška u izboru 825 je njegova kupnja kao nadogradnje opće namjene u odnosu na 316L. U razrijeđenoj sumpornoj kiselini na umjerenoj temperaturi nadmašit će 316L velikom razlikom; u dušičnoj kiselini bit će lošiji od obične ploče od 304L. Ocjena je specijalist, a specifikacija je napisana oko te specijalizacije.
Zavarivanje ploče
Zavari od legure 825 s konvencionalnom austenitnom praksom: GTAW za korijen i tanki presjek, GMAW ili SMAW za ispunu, bez predgrijavanja i niska temperatura između prolaza. Izbor punila dio je oko kojeg se raspravlja.
- ERNiCrMo-3 (legura 625 punilo) je najčešće korišteni potrošni materijal za 825. On je bolji od osnovnog metala u molibdenu i daje naslage za zavarivanje s otpornošću na rupičastu pojavu koja je najmanje jednaka otpornosti ploče.
- ERNiCr-3 (legura 600 punilo) prihvatljiva je za neke usluge, ali stvara talog s nižim udjelom molibdena, što je slabija točka u strujama koje sadrže kloride.
- Za spojeve različite od ugljičnog čelika ili nehrđajućeg čelika serije 300 koristi se potrošni materijal na bazi nikla umjesto odgovarajućeg nehrđajućeg punila za kontrolu razrjeđivanja i neusklađenosti toplinske ekspanzije.
- Međuprolaznu temperaturu treba držati ispod otprilike 150 stupnjeva. Veliki unos topline potiče rast grubog zrna i povećava zaostalo naprezanje u zoni utjecaja topline.
- Toplinska obrada nakon zavarivanja obično nije potrebna. Ako kod zahtijeva smanjenje naprezanja, prvo kvalificirajte ciklus: zadržavanje trake taloženja karbida može izazvati osjetljivost ploče.
- Dekapiranje nakon zavarivanja obnavlja pasivni film. Samo mehaničko čišćenje ostavlja onečišćenje željezom koje postaje početno mjesto za prvu jamicu.
Priča o stabilizaciji titana istinita je samo ako je poštuje postupak zavarivanja. Prolaz korijena napravljen s prekomjernim unosom topline i bez zaštite na stražnjoj strani proizvest će bezbojno područje osiromašeno kromom koje nikakvo kiseljenje neće u potpunosti obnoviti.
Kako se uspoređuje s pločama 316L, 904L i 625
| Razred | Ni | Kr | Mo | Cu / Ti | Najbolje odgovara | Relativna cijena ploče |
| 316L | 10 – 14 | 16 – 18 | 2.0 – 3.0 | - | Opća procesna voda, razrijeđene kiseline, posluživanje hrane | 1.0× |
| 904L (N08904) | 23 – 28 | 19 – 23 | 4.0 – 5.0 | Cu 1,0 – 2,0 | Razrijeđena sumporna kiselina, rashladna voda koja sadrži kloride | ~1.6× |
| 825 (N08825) | 38 – 46 | 19.5 – 23.5 | 2.5 – 3.5 | Cu 1,5 – 3,0, Ti 0,6 – 1,2 | Sumporna i fosforna kiselina, morska voda, kloridni SCC | ~2.0 – 2.4× |
| 625 (N06625) | 58 min | 20 – 23 | 8.0 – 10.0 | Nb+Ta 3,15 – 4,15 | Jaki kloridi, miješane kiseline, zavareni sloj | ~3.5 – 4.5× |
Zanimljiva je usporedba 825 naspram 904L, a ne naspram 625. Na papiru ova dva izgledaju blisko i oba se prodaju kao stupnjevi sumporne kiseline. Razlika je u tome odakle dolazi zaštita: 904L se oslanja na veći sadržaj molibdena da zadrži svoj pasivni film, dok se 825 oslanja na bakar da preživi reducirajuću kiselinu plus titan da preživi zavarivanje.
U zavarenoj posudi s fosfornom kiselinom s nečistoćama fluorida, ta je kombinacija razlog zašto je 825 specificiran, a 904L često nije. Tamo gdje je okolina oksidirajuća struja bogata kloridima bez reducirajuće komponente, 904L može biti bolja vrijednost.
Obrada ploče: težina, oblikovanje i strojna obrada
Prva stvar koju proizvođač treba od ploče je njezina masa, jer masa utječe na kapacitet dizalice, troškove prijevoza i ponudu. Uz gustoću od 8,14 g/cm³, aritmetika je izravna: kvadratni metar ploče teži 8,14 kg za svaki milimetar debljine.
| Debljina, mm | Masa po m², kg | Tipična upotreba |
| 3 | 24.4 | Obloga, kanali, unutarnji dijelovi posude tankih stijenki |
| 4 | 32.6 | Podstava i podloga za obloge |
| 5 | 40.7 | Lagane školjke posuda |
| 6 | 48.8 | Standardna školjka posude i tanjur |
| 8 | 65.1 | Plašt tlačne posude, opća izrada |
| 10 | 81.4 | Teža ljuska, prazne prirubnice |
| 12 | 97.7 | Tlačne komponente, cijevne ploče |
| 16 | 130.2 | Teška školjka, ploča za cijevi |
| 20 | 162.8 | Cijevni lim, strukturne komponente |
| 25 | 203.5 | Cijevni lim, teške prirubnice |
| 30 | 244.2 | Dijelovi pod teškim pritiskom |
| 40 | 325.6 | Veliki listovi cijevi |
| 50 | 407.0 | Teški dijelovi, strojno obrađene komponente |
| 60 | 488.4 | Maksimalna uobičajena debljina ploče |
Formiranje ponašanja slijedi istu logiku kao i kemija. Legura 825 stvrdnjava se umjerenom brzinom, usporedivom s 316L, a ne s brzim stvrdnjavanjem 625, tako da su hladno savijanje i valjanje praktični za ploče do otprilike 10 mm. Opruga je veća od ugljičnog čelika i dopuštenje za savijanje mora se postaviti iz probnog komada, a ne iz priručnika.
Vruće oblikovanje je mjesto gdje disciplina toplinske obrade ponovno ulazi na scenu. Legura se vruće obrađuje u rasponu od otprilike 870 do 980 stupnjeva. Vruće oblikovana komponenta mora se nakon toga žariti u otopini, jer operacija oblikovanja ostavlja taloženje karbida i zaostalu deformaciju u strukturi. Preskakanje tog žarenja jer "to je samo savijanje" je način na koji ploča koja je prošla mlinski test stiže na mjesto već osjetljiva.
Strojna obrada je neugledna, ali nije trivijalna. Legura je gumasta ispod alata, tako da su oštri karbidni umeci s pozitivnim nagibom, mala površinska brzina, izdašan pomak i tekućina za hlađenje standardni recept. Otvrdnjavanje u zoni reza znači da je drugi prolaz na istoj dubini teži od prvog, tako da nikad ne radite plitki završni prolaz preko površine koja je već bila očvrsnuta prethodnom operacijom.
Rezanje je obično plazmom ili vodenim mlazom. Plazma rezovi ostavljaju rub zahvaćen nitridom na legurama nikla kada se kao plazma plin koristi dušik; taj rub treba strojno obraditi ili obraditi prije nego što komponenta ode u kiselinu, jer je rezna površina pod utjecajem topline prvo mjesto gdje će se pojaviti jama. Rezanje vodenim mlazom u potpunosti izbjegava toplinski problem i preferirana je metoda za komponente koje se neće naknadno obrađivati.
Kontrola kontaminacije zadnja je stavka i najčešće se zanemaruje. Brusni kotači, žičane četke i oštrice za rezanje koje su prethodno dodirivale ugljični čelik razmazat će željezo po površini 825, a to željezo postaje stanica korozije. Posvetite alat radu s nehrđajućim metalom i niklom ili barem očistite i pasivirajte nakon toga. Ploča neće propasti jer je krive ocjene; neće uspjeti jer je netko koristio pogrešnu četku.
Kontrolni popis nabave
Sve ispod je uzrokovalo odbijanje, ponovno taljenje ili potraživanje u nekom trenutku ove ocjene. Pokrenite ga prije nego narudžbenica napusti stol.
- Navedite specifikaciju i reviziju: ASTM B424 (ili ASME SB-424), s godinom izdanja.
- Zadajte debljinu u milimetrima i pustite da mlin nanese ploču ili pločasti stol. Nemojte pisati "list" za sve što je veće od 4,76 mm.
- Zahtijevati titan 0,6 do 1,2 posto na certifikatu i odbiti bilo kakvu toplinu ispod poda bez obzira na druge elemente.
- Zahtijevati bakar unutar 1,5 do 3,0 posto. Toplina od 1,2 posto bakra je nesukladna i pojavit će se u radu sa sumpornom kiselinom.
- Navedite žarenu i brzo ohlađenu otopinu i zatražite stvarnu temperaturu žarenja i medij za gašenje na MTC-u.
- Zahtijevajte ispitivanje interkristalne korozije prema ASTM G28 Practice A za zavarene materijale ili materijale pod utjecajem topline kada je usluga sumporna kiselina.
- Zahtijevati analizu proizvoda, ne samo toplinsku analizu, na teškoj ploči gdje je moguće razdvajanje.
- Navedite stanje površine: dekapirana i očišćena od kamenca ili obrada s kamencem koju će proizvođač ukloniti.
- Navedite tablicu tolerancije ravnosti i debljine koja se primjenjuje i navedite standard kontrole.
- Zatražite ultrazvučno ispitivanje na ploči iznad 20 mm ako ploča ulazi u granicu pritiska.
- Potvrdite oznaku: stupanj, UNS broj, toplinski broj, veličina i specifikacija moraju biti čitljivi na samoj pločici, ne samo na oznaci snopa.
Ploča od legure 825 je precizan alat. Kupuje se za definirani problem korozije, zavaren je s definiranim potrošnim materijalom i prihvaća se prema definiranoj specifikaciji. Kad se te tri definicije poslože, tanjur tiho desetljećima radi svoj posao. Kad bilo koji od njih bude prepušten dobavljaču, kvarovi se pojavljuju u drugoj godini, u zoni utjecaja topline zavara, na mjestu gdje nitko nije mislio pogledati.
FAQ
P: O cijeni ploče od legure 825 ASTM B424 po kg?
O: Cijene se kreću od 25 do 40 USD po kg, ovise o veličini, debljini stjenke, dobavljaču itd.
P: Koliko traje vrijeme isporuke?
O: Vrijeme isporuke je unutar 5-21 dan
P: Postoji li ogledna usluga?
O: Uzorci se daju besplatno
P: Koja je minimalna količina narudžbe?
O: Nema minimalne količine za narudžbu
P: Kako pakirati proizvode?
O: Unutarnji sloj ima vodootporni vanjski sloj od papira i fiksiran je drvenom paletom za fumigaciju.
P: Izvezene zemlje
O: Brazil, Južna Afrika, Indonezija, Indija, Singapur, Malezija, Iran, Rusija, UAE, Čile, Laos itd.
Popularni tagovi: ploča od legure 825, uns n08825, astm b424, lim od inkoloje 825, ploča od legure nikla, 2.4858
Sljedeći
neMogli biste i voljeti




Pošaljite upit